


أصبح مركب تشكيل الألواح (SMC) مادة مركبة مهمة لمصنعي السيارات الذين يبحثون عن بناء خفيف الوزن، ومقاومة للتآكل، وتكامل الأجزاء، وإنتاج بكميات كبيرة قابلة للتكرار. ومع ذلك، فإن نجاح تصنيع SMC للسيارات يعتمد على ما هو أكثر بكثير من مجرد وضع المواد في قالب ساخن. تعمل حالة المواد، وتصميم الشحن، ودرجة حرارة القالب، وملف إغلاق الضغط، وضغط القولبة، ووقت المعالجة، ودقة الأدوات، ومراقبة الجودة معًا كنظام إنتاج واحد.
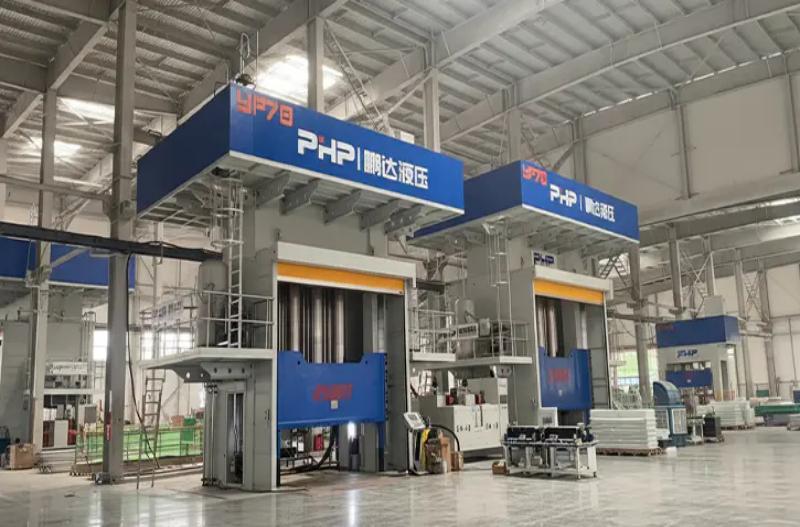
بالنسبة لمصنعي المعدات الأصلية للسيارات وموردي المستوى الأول وشركات القولبة المركبة، يعد فهم عملية تصنيع قطع غيار السيارات SMC الكاملة أمرًا ضروريًا عند التخطيط لخط إنتاج جديد أو اختيار مكبس هيدروليكي. يشرح هذا الدليل العملية بدءًا من إعداد المواد وحتى فحص الأجزاء النهائية، مع إيلاء اهتمام خاص لمعلمات الضغط والقولبة التي تؤثر على الجودة ووقت الدورة واتساق الإنتاج.
1. من ورقة SMC إلى جزء السيارة النهائي: عملية التصنيع الكاملة
يصل SMC للسيارات بشكل عام إلى مصنع التشكيل كمواد صفائحية ناضجة محمية بأفلام حاملة. على عكس قولبة الحقن، حيث يتم صهر الكريات وحقنها من خلال نظام عداء، فإن صب الضغط SMC يبدأ بكمية وترتيب محدد مسبقًا من مادة الصفائح المعروفة باسم تهمة .
إعداد المواد وتصميم الشحنة
يتم أولاً تكييف ورقة SMC وفقًا لتوصيات مورد المواد. يقوم المشغلون أو أنظمة القطع الآلية بعد ذلك بإزالة الفيلم الحامل، وقطع الألواح إلى الأشكال المطلوبة، ووزنها لتحقيق كتلة الشحن المحددة.
يعد وضع الشحن أمرًا بالغ الأهمية. لا تغطي المادة دائمًا تجويف القالب بالكامل قبل الضغط. وبدلاً من ذلك، قد تشغل الشحنة جزءًا فقط من منطقة التجويف المسقطة بحيث تتدفق المادة أثناء الضغط. تعتمد التغطية المثالية على هندسة الأجزاء، ومحتوى الألياف، والأضلاع، والرؤوس، وسمك الجدار، ومتطلبات السطح، والاتجاه المقبول لتدفق الألياف.
تحميل القالب وإغلاق الصحافة
يتم وضع الشحنة المعدة في القالب السفلي الساخن. اعتمادًا على حجم الإنتاج، يمكن أن يتم التحميل يدويًا أو يتم إجراؤه بواسطة الروبوتات وأنظمة المناولة الآلية.
يتبع الضغط بعد ذلك ملف تعريف إغلاق يتم التحكم فيه بدلاً من مجرد الانتقال من الفتح إلى الإغلاق بسرعة واحدة. يتضمن تسلسل SMC العملي عادةً ما يلي:
- نهج سريع لتقليل الوقت غير الإنتاجي؛
- اتصال متحكم به مع شحنة SMC؛
- إغلاق صب بطيء للتحكم في تدفق المواد؛
- تراكم الضغط مع اقتراب التجويف من السُمك النهائي؛
- الضغط أثناء علاج الراتنج بالحرارة؛ و
- تحرير الضغط المتحكم فيه متبوعًا بفتح القالب.
يعتبر ملف الحركة متعدد المراحل هذا مهمًا بشكل خاص لمكونات السيارات الكبيرة لأن الإغلاق غير المتحكم فيه يمكن أن يحرك الألياف بشكل مفرط، أو يحبس الهواء، أو يخلق وميضًا، أو ينتج حشوة غير متساوية.
تطبيقات السيارات
يعتبر SMC مناسبًا لكل من مكونات مركبات الركاب والمركبات التجارية حيث تكون القوالب ذات المساحة الكبيرة أو مقاومة التآكل أو العزل الكهربائي أو ثبات الأبعاد أو التصميم خفيف الوزن ذات قيمة. يمكن أن تشمل التطبيقات النموذجية ألواح الهيكل الخارجية، والدروع السفلية، والهياكل الأمامية، وأغطية البطاريات ومرفقاتها، واللوحات الهيكلية، والمبيتات الكهربائية، والدعامات الداخلية، ومكونات جسم السيارة التجارية.
2. مواد SMC للسيارات وتأثيرها على القولبة
SMC ليست مادة موحدة واحدة. يمكن أن تختلف درجات السيارات بشكل كبير في كيمياء الراتنج، وتعزيز الألياف الزجاجية، والحشو المعدني، والمواد المضافة للتحكم في الانكماش، ونظام المعالجة، والتصبغ، وغيرها من إضافات المعالجة.
قد تستخدم الصيغة التقليدية مصفوفة حرارية غير مشبعة قائمة على البوليستر معززة بألياف زجاجية مقطعة. يمكن اختيار أنظمة راتينج أخرى عندما تصبح المقاومة الكيميائية، أو أداء درجة الحرارة، أو سلوك اللهب، أو الخواص الكهربائية، أو المتطلبات الأخرى الخاصة بالتطبيقات أكثر أهمية.
| مادة متغيرة | الوظيفة الرئيسية | التأثير على صب الضغط |
| نظام الراتنج | يشكل مصفوفة بالحرارة | يؤثر على اللزوجة ودرجة حرارة المعالجة ومعدل المعالجة والأداء النهائي |
| محتوى الألياف الزجاجية | يوفر التعزيز | التعزيز العالي يمكن أن يزيد من مقاومة التدفق وقوة القولبة المطلوبة |
| طول الألياف | يؤثر على السلوك الميكانيكي | يؤثر على اتجاه التدفق والقوة وسلوك التعبئة |
| الحشوات المعدنية | تعديل التكلفة والانكماش وسلوك الأبعاد | كثافة التأثير واللزوجة والانتهاء من السطح وملء القالب |
| إضافات منخفضة المستوى | التحكم في انكماش القالب | يمكن تحسين جودة السطح واستقرار الأبعاد |
| النضج المادي | يحدد تناسق الورقة المناسب | يؤثر بشكل مباشر على المناولة واللزوجة وتكرار التدفق |
| درجة حرارة الشحن | تحديد حالة بدء المعالجة | يمكن أن تؤثر على اللزوجة الأولية وسلوك التعبئة |
لهذا السبب، لا ينبغي تكوين المكبس الهيدروليكي من مواصفات SMC العامة وحدها. يجب تقييم درجة مواد السيارات المختارة جنبًا إلى جنب مع هندسة القالب ومتطلبات الإنتاج.
3. معلمات صب الضغط وتحسين وقت الدورة
مرحلة التشكيل هي حيث يكون للأداء الصحفي التأثير الأكبر على إنتاج SMC للسيارات. يجب أن تظل درجة الحرارة والضغط والموضع والسرعة والوقت قابلة للتكرار بشكل كافٍ من دورة إلى أخرى.
درجة حرارة العفن
تستخدم العديد من أنظمة SMC التقليدية قوالب ساخنة تقريبًا 140-160 درجة مئوية النطاق. وينبغي التعامل مع هذا كمنطقة بداية هندسية وليس كمواصفات عالمية. تعتمد نقطة الضبط الفعلية على كيمياء الراتنج ونظام البادئ وسمك الجزء ومسافة التدفق وجودة السطح المطلوبة.
يمكن أن يكون توحيد درجة الحرارة بنفس أهمية متوسط درجة حرارة العفن. قد تبدأ المنطقة الأكثر سخونة في المعالجة قبل الأوان بينما لا تزال المادة تتدفق إلى مكان آخر، في حين أن المنطقة الأكثر برودة قد تتطلب وقتًا أطول للمعالجة أو تنتج معالجة غير كاملة.
ضغط صب وحمولة الصحافة
يختلف ضغط القالب أيضًا بشكل كبير. يمكن للعديد من مكونات SMC التقليدية أن تبدأ في تطوير العملية خلال فترة زمنية تقريبًا 3.5-10 ميجا باسكال المنطقة، في حين أن التعبئة الصعبة أو المواد شديدة التعزيز أو الأجزاء الهيكلية المعقدة قد تتطلب قيمًا أعلى تقترب أو تتجاوزها 10-15 ميجا باسكال .
لذلك يجب حساب حمولة الضغط الهيدروليكي المطلوبة بشكل أساسي من منطقة التشكيل المتوقعة وضغط التجويف المطلوب:
وينبغي بعد ذلك مراعاة الهامش الهندسي لاختلاف المواد، والتحميل غير المتساوي، وحساسية الفلاش، وتطوير العملية، ومتطلبات الإنتاج المستقبلية. يمكن أن يؤدي اختيار مكبس SMC فقط من وزن الجزء النهائي إلى نقص الحجم بشكل خطير.
علاج وضغط الضغط
فترة الضغط أو العلاج تقريبًا 60-180 ثانية يمكن أن يكون مرجعًا أوليًا مفيدًا للعديد من تطبيقات SMC من نوع السيارات، على الرغم من أن المكونات الأكثر سمكًا وتركيبات معينة قد تتطلب دورات أطول.
إن محاولة تقليل وقت الدورة ببساطة عن طريق رفع درجة حرارة العفن أمر محفوف بالمخاطر. إذا بدأ السطح في المعالجة قبل تدفق الشحنة بالكامل، فقد تظهر لقطات قصيرة أو خطوط لحام أو حشو ضلع رديء أو عيوب في السطح.
من أين تأتي تحسينات وقت الدورة عادة
- تقليل النهج الصحفي غير الضروري ووقت العودة؛
- تحسين الانتقال بين التحكم في الموضع والتحكم في الضغط؛
- تحسين توحيد تسخين القالب؛
- تثبيت وزن الشحنة ووضعها؛
- باستخدام القطع الآلي، والتحميل والتفريغ؛
- تحسين نافذة العلاج الخاصة بالمواد؛
- باستخدام التشذيب الموازي أو العمليات النهائية؛ و
- منحنيات دورة التسجيل لتحديد تباين العملية.
تعد المكابس الهيدروليكية الحديثة التي يتم التحكم فيها مؤازرًا مفيدة بشكل خاص عند الحاجة إلى مراحل متعددة للسرعة والضغط. يتيح التحكم في الحلقة المغلقة لوصفة الماكينة تحديد سرعة الاقتراب، وموضع الاتصال، وسرعة التشكيل، ومنحدر الضغط، وضغط الضغط، وحركات التحرير والإرجاع بشكل مستقل.
4. تصميم القالب والصحافة لأجزاء SMC للسيارات
يتطلب قولبة السيارات ذات الحجم الكبير أن يتم تصميم القالب والضغط معًا. وجود حمولة كافية لا يعني تلقائيًا أن المكبس يمكنه تشغيل قالب SMC معين.
تتضمن معلمات مطابقة الضغط إلى القالب المهمة ما يلي:
- منطقة صب المتوقعة لحساب القوة المطلوبة.
- أبعاد القالب لتحديد حجم الصوانى.
- ارتفاع القالب المغلق لاختيار ضوء النهار للآلة؛
- مسافة الفتح المطلوبة لحساب السكتة الدماغية.
- متطلبات استخراج الجزء لضوء النهار والتخليص الآلي.
- وزن القالب لتصميم الصوانى والهيكلية.
- مناطق التدفئة لتوحيد درجة الحرارة. و
- التوازي الصوانى والصلابة للحصول على سماكة تجويف متناسقة.
بالنسبة للقالب نفسه، يجب أن يسمح التنفيس للغازات المحاصرة والهواء بالهروب أثناء تدفق المواد. يجب تصميم مناطق الوميض ومناطق الفائض وفقًا للسلوك المادي بدلاً من التعامل معها كفكرة لاحقة. يمكن أن يساهم سوء التهوية في المسامية والحروق والحشو غير الكامل، في حين أن تصميم الفائض غير المناسب يمكن أن يزيد من هدر المواد.
يجب أن توفر قوالب السيارات الكبيرة أيضًا توزيعًا حراريًا مستقرًا. يجب أن تقلل تخطيطات قنوات التسخين أو السخان الكهربائي من المناطق الساخنة والباردة عبر أسطح القالب العريضة. يجب تصميم المدخلات والقاذفات والميزات المحلية بحيث لا تتداخل مع تدفق المواد أو تخلق اتجاهًا غير متحكم فيه للألياف.
5. مراقبة الجودة والعيوب وتأهيل السيارات
يحتاج خط إنتاج SMC للسيارات إلى مراقبة الجودة على ثلاثة مستويات: التحكم في المواد الواردة، ومراقبة عملية التشكيل، والتحقق من صحة الأجزاء النهائية.
مراقبة العملية
قد تتضمن سجلات الإنتاج وزن الشحنة، ودفعة المادة، ودرجة حرارة القالب، وموضع الإغلاق، وسرعة القولبة، وضغط الذروة، وضغط الإمساك، ووقت المعالجة، ووقت الدورة الإجمالي. يساعد تتبع هذه المتغيرات الشركات المصنعة على إنشاء نافذة عملية مستقرة والتحقيق في العيوب باستخدام بيانات الماكينة الفعلية بدلاً من افتراضات المشغل.
الفحص النموذجي للجزء النهائي
اعتمادًا على مواصفات المكون والعميل، يمكن أن يشمل الفحص فحوصات السطح المرئية، وقياس الأبعاد، وفحص CMM، واختبار الكثافة، واختبار الشد أو الانثناء، واختبار التأثير، وتقييم امتصاص الماء، والتحليل الحراري مثل DSC، وطرق فحص غير مدمرة مختارة للهياكل ذات الأهمية الحيوية للسلامة.
| عيب شائع | الأسباب المحتملة | الاتجاه التصحيحي النموذجي |
| المسامية / الفراغات | هواء محصور، تهوية سيئة، شكل إغلاق غير مناسب | قم بمراجعة موضع الشحن والتهوية وسرعة إغلاق القالب |
| لقطة قصيرة | شحن غير كافي، أو تدفق ضعيف، أو علاج سابق لأوانه، أو ضغط غير كاف | تحقق من وزن الشحنة ودرجة الحرارة ومسافة التدفق والضغط |
| فلاش المفرط | الشحن الزائد أو الضغط الزائد أو حالة الأدوات | مراجعة كتلة الشحنة وملف الضغط وحالة القالب |
| صفحة الحرب | علاج غير متساو، عدم التوازن الحراري أو اتجاه الألياف | مراجعة توزيع درجة الحرارة ونمط الشحن ودعم التبريد |
| التموج السطحي | تدفق المواد أو الانكماش أو تغير درجة الحرارة | تحسين حالة المواد ودرجة حرارة الأدوات وملف التدفق |
| التصفيح | حالة المواد، أو وجود هواء محصور، أو عدم الدمج بشكل كافٍ | مراجعة معالجة المواد وتخطيط الشحن وضغط القالب |
وثائق جودة السيارات
بالنسبة لبرامج OEM وTier-1، تمتد الموافقة على الأجزاء إلى ما هو أبعد من فحص الأبعاد البسيط. اعتمادًا على مستوى العميل وسلسلة التوريد، قد يحتاج المصنعون إلى العمل ضمن نظام إدارة الجودة المستند إلى IATF 16949 ومتطلبات الدعم مثل APQP، وPPAP، وPFMEA، وخطط التحكم، وMSA، وSPC، ودراسات التتبع وقدرة العملية.
تختلف حزمة التأهيل الدقيقة حسب متطلبات صانعي القطع الأصلية والمتطلبات الخاصة بالعميل. يمكن لشركة Ford، وجنرال موتورز، وStellantis، وBMW، وVolkswagen وغيرها من الشركات المصنعة للسيارات الحفاظ على متطلباتها الإضافية، لذلك يجب إنشاء خطة الإنتاج والفحص بناءً على مواصفات العميل المعمول بها بدلاً من افتراض قائمة مرجعية عالمية واحدة للموافقة.
مزايا وقيود SMC لتصنيع السيارات
تقدم SMC العديد من المزايا لمكونات السيارات. يمكن في كثير من الأحيان تشكيل الأجزاء الكبيرة والمعقدة هندسيًا بالضغط في أداة واحدة، مما يسمح بدمج الأضلاع والرؤوس وميزات التثبيت والوظائف الأخرى في مكون واحد. توفر المادة أيضًا مقاومة للتآكل، وعزلًا كهربائيًا، وعلاقة ملائمة بين الصلابة والوزن.
ومع ذلك، لا يعد SMC تلقائيًا الحل الأقل تكلفة لكل جزء. تتطلب المكابس عالية السعة والقوالب الساخنة الكبيرة استثمارًا أوليًا كبيرًا. يجب إدارة تدفق المواد وتوجيه الألياف بعناية، وتتطلب الأسطح ذات المظهر الخارجي تحكمًا أكثر صرامة في العملية، وتظل إعادة تدوير المواد الصلبة بالحرارة أكثر تعقيدًا من إعادة صهر اللدائن الحرارية التقليدية.
تظهر أقوى حالة عمل عادةً عندما يبرر تكامل المكونات، ومقاومة التآكل، وخفة الوزن، وحرية التصميم، والتكرار الكبير الحجم، الاستثمار في الأدوات والمعدات.
هل تخطط لخط إنتاج SMC للسيارات؟
تقوم شركة Wuxi PengdaHZ Intelligent Equipment Co., Ltd. بتطوير حلول ضغط هيدروليكية ومُتحكم فيها مؤازرة لتطبيقات SMC وتطبيقات التشكيل بالضغط المركبة الأخرى.
بالنسبة لمشروع SMC جديد للسيارات، قم بتوفير رسم الأجزاء، منطقة التشكيل المتوقعة، درجة مادة SMC، أبعاد القالب، وزن القالب، وقت الدورة المستهدفة، حجم الإنتاج السنوي، طريقة التسخين المطلوبة ومتطلبات الأتمتة .
يمكن استخدام هذه المدخلات لتقييم حمولة الضغط المناسبة، وأبعاد الأسطوانة، وضوء النهار، والسكتة الدماغية، وتكوين تسخين القالب، والتحكم في الضغط والموضع، وأتمتة التحميل/التفريغ، والتكوين العام لخط الإنتاج.
اتصل بـ Wuxi PengdaHZ لمناقشة متطلبات خط التشكيل المركب أو مكبس SMC الخاص بك.
الأسئلة المتداولة
ما هي المواد المستخدمة عادة في SMC للسيارات؟
يتكون SMC للسيارات عادة من نظام راتينج متصلد بالحرارة، وتعزيز الألياف الزجاجية المفرومة، والحشوات المعدنية، والمواد المضافة للتحكم في الانكماش، وعوامل المعالجة، والمواد المضافة للمعالجة. تعتمد الصيغة الدقيقة على متطلبات المقاومة الهيكلية والسطحية والحرارية والكهربائية والكيميائية.
ما هي درجة الحرارة والضغط المستخدمة في صب ضغط SMC للسيارات؟
تستخدم العديد من مواد SMC التقليدية درجات حرارة العفن حوالي 140-160 درجة مئوية. قد تقع ضغوط القولبة الأولية عادةً في نطاق 3.5-10 ميجا باسكال تقريبًا، في حين أن الأجزاء الهيكلية الصعبة قد تتطلب ضغطًا أعلى. يجب أن تعتمد المعلمات النهائية دائمًا على توصيات مورد المواد المحدد ويتم التحقق من صحتها من خلال تجارب العفن.
كيف يمكنك حساب حمولة الضغط الهيدروليكي المطلوبة لجزء سيارة SMC؟
يقوم الحساب الأولي بضرب منطقة التشكيل المتوقعة بضغط التجويف المطلوب. يتم بعد ذلك إضافة هامش هندسي مناسب وفقًا لتصميم القالب وتنوع المواد وتحميل التجويف ومتطلبات الإنتاج.
ما هي المعلمات الصحفية التي لها التأثير الأكبر على جودة SMC؟
تشمل المتغيرات المهمة سرعة إغلاق القالب، والانتقال من الموضع إلى الضغط، وضغط القولبة، واستقرار الضغط، ووقت المعالجة، وتوحيد درجة حرارة القالب، وتوازي الصوانى والتكرار بين دورات القولبة.
كيف يمكن للمصنعين تقليل وقت دورة أجزاء السيارة SMC؟
يمكن تقليل وقت الدورة عن طريق تقصير حركات الضغط غير المنتجة، وتحسين نافذة المعالجة الخاصة بالمواد، وتحسين تسخين القالب، وأتمتة إعداد الشحنة ومعالجتها، وتثبيت وضع الشحنة، ونقل التشذيب أو العمليات الثانوية خارج محطة التشكيل عندما يكون ذلك عمليًا.
ما هي عيوب صب SMC الأكثر شيوعًا؟
تشمل المشاكل الشائعة المسامية، واللقطات القصيرة، والفلاش المفرط، وتموج السطح، والالتواء، والتصفيح. يجب أن يأخذ التشخيص في الاعتبار حالة المادة، وتصميم الشحنة، ودرجة حرارة القالب، والتهوية، وسرعة إغلاق الضغط، وتاريخ الضغط، وظروف المعالجة معًا.
ما هي متطلبات الجودة التي تنطبق على مكونات SMC للسيارات؟
تعتمد المتطلبات على الشركة المصنعة للمعدات الأصلية والعميل والمكونات من المستوى الأول. قد تشتمل برامج السيارات على أنظمة الجودة IATF 16949 جنبًا إلى جنب مع APQP وPPAP وPFMEA وخطط التحكم وMSA وSPC وإمكانية التتبع ودراسات القدرة واختبار المنتج الخاص بالعميل.
هل يمكن إعادة تدوير خردة إنتاج SMC؟
SMC عبارة عن مركب متصلب بالحرارة، لذلك لا يمكن ببساطة صهر الخردة المعالجة وإعادة تشكيلها مثل اللدائن الحرارية. اعتمادًا على المواد والبنية التحتية الإقليمية للنفايات، يمكن أن تشمل الخيارات تقليل الحجم الميكانيكي وإعادة استخدامه كحشو، أو استعادة صناعة الأسمنت، أو عمليات إعادة تدوير المواد المركبة المتخصصة، أو طرق أخرى معتمدة لإدارة النفايات. يجب على الشركات المصنعة تقييم المسار وفقًا للوائح المحلية ومتطلبات استدامة العملاء.


