


لا ينتهي إنتاج جزء SMC عند فتح مكبس التشكيل بالضغط. لا تزال معظم المكونات المقولبة تتطلب تقليم الحواف، أو تصنيع الثقب، أو إزالة الفلاش، أو القواطع، أو تشطيب الأبعاد قبل التجميع.
يمكن أن تؤثر طريقة التشذيب بشكل مباشر على دقة الأبعاد، وجودة الحافة، ووقت الدورة، واستهلاك الأداة، وتوليد الغبار، وفي النهاية تكلفة كل مكون نهائي.
بالنسبة لألواح السيارات، والمرفقات الكهربائية، ومكونات البطارية، وأجزاء الأجهزة، وغيرها من المنتجات المصبوبة بالضغط، يختار المصنعون عادةً بين التوجيه باستخدام الحاسب الآلي، والقطع بنفث الماء الكاشطة، وتقليم القالب، والنشر أو الطحن، والتشذيب اليدوي، وفي تطبيقات محددة، القطع بالليزر.
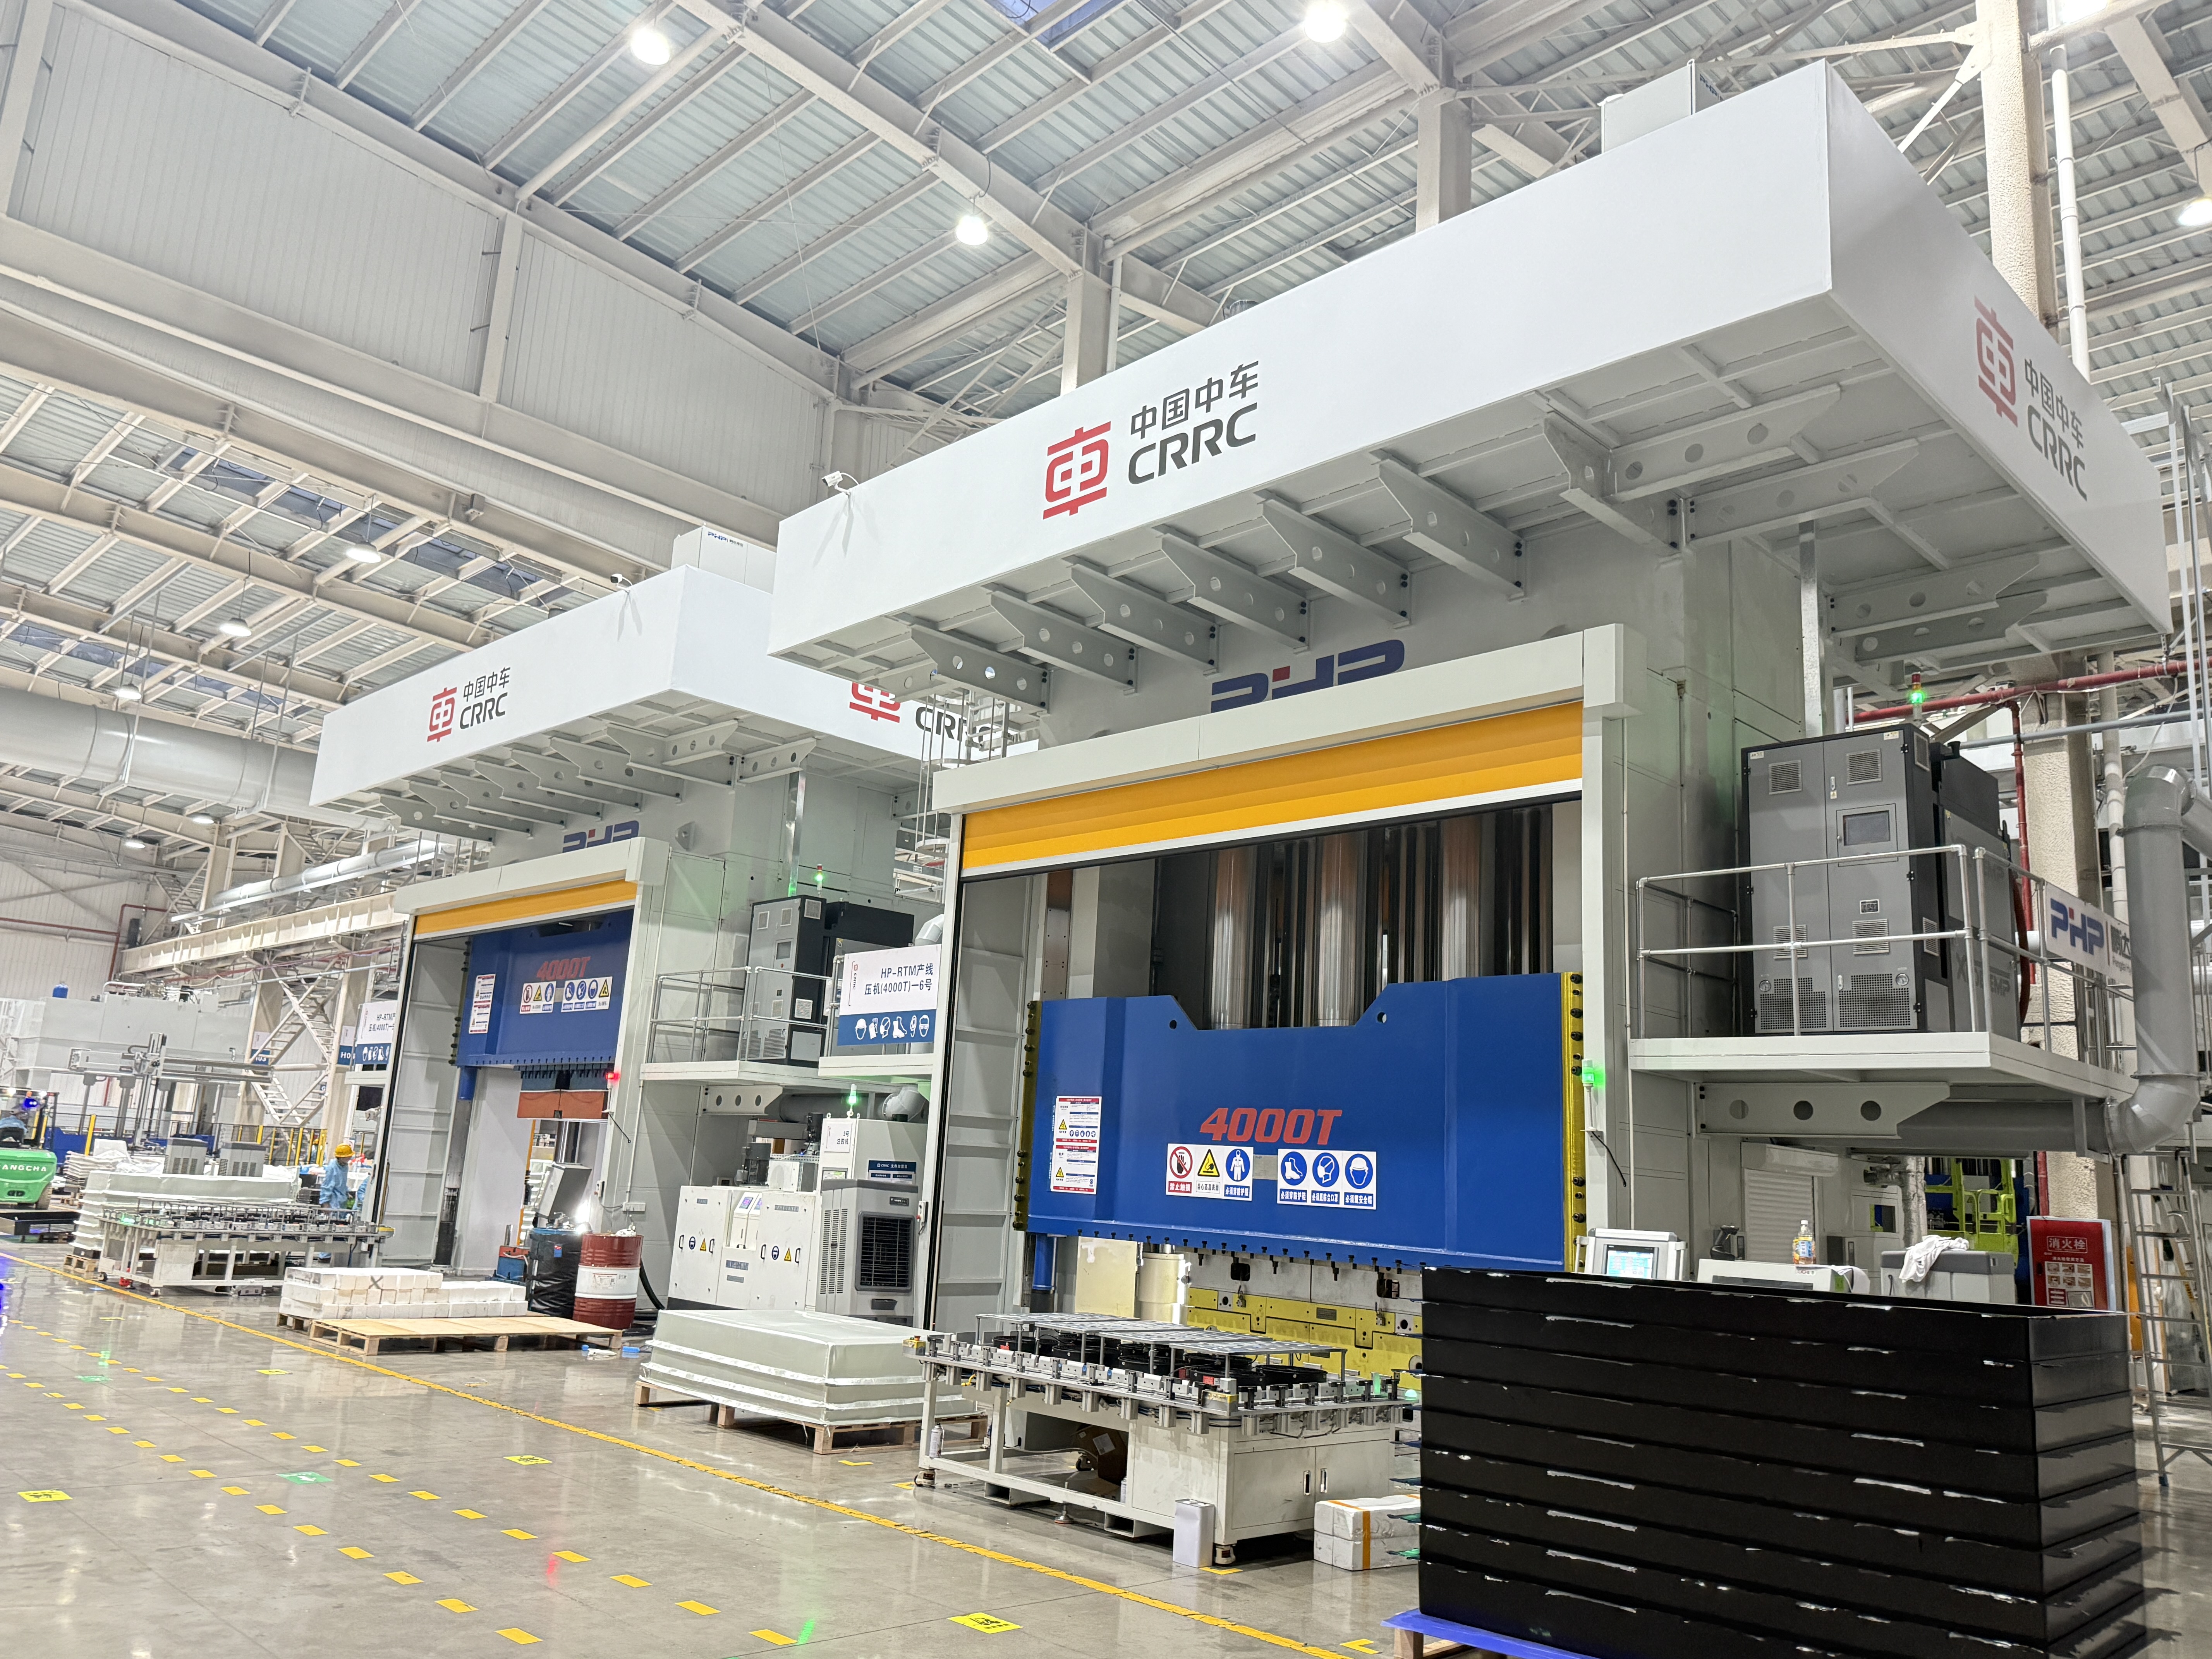
لا توجد طريقة واحدة أفضل لكل مكون SMC. يعتمد الاختيار الصحيح على هندسة الأجزاء، وصياغة SMC، وسمك الجدار، وحجم الإنتاج، ومتطلبات التسامح، والتشطيب النهائي، ومستوى الأتمتة المطلوبة.
كيفية اختيار طريقة تشذيب جزء SMC
يجب أن يبدأ قرار التشذيب العملي بخمسة أسئلة:
- ما هو حجم الإنتاج السنوي ؟
- ما مدى تعقيد محيط القطع؟
- ما هو التسامح الأبعاد المطلوب؟
- ما مدى سماكة مادة SMC وكشطها؟
- هل ستكون عملية التشذيب يدوية أم تعتمد على CNC أم مدمجة في خلية إنتاج آلية؟
بالنسبة للنماذج الأولية وعمليات الإنتاج الصغيرة، عادةً ما تتجنب العمليات المرنة مثل التوجيه CNC والقطع بنفث الماء تكلفة أدوات القطع المخصصة. من أجل إنتاج سيارات مستقر وكبير الحجم، يمكن أن يبرر تقليم القوالب استثمارًا أوليًا أكبر بكثير في الأدوات بسبب وقت الدورة القصير.
يحتل توجيه CNC الأرضية الوسطى. وهو قابل للبرمجة، ومناسب للثقوب والملفات المعقدة، ويمكن دمجه في خلايا الإنتاج الآلية أو الأوتوماتيكية.
| طريقة التشذيب | تطبيق نموذجي | حجم الإنتاج | المرونة | إمكانات الدقة | تكلفة الأدوات الأولية |
|---|---|---|---|---|---|
| التوجيه باستخدام الحاسب الآلي | ملامح معقدة، والثقوب، والشقوق | منخفض إلى مرتفع | عالية | عالية | متوسط |
| نفث الماء الكاشطة | ملامح مركبة سميكة أو صعبة | منخفضة إلى متوسطة | عالية جدا | عالية | متوسط |
| يموت / اضغط على التشذيب | أجزاء الإنتاج المتكررة | عالية | منخفض | عالية after tooling validation | عالية |
| المنشار / القطع الكاشطة | حواف مستقيمة أو بسيطة | منخفضة إلى متوسطة | متوسط | متوسط | منخفض |
| التشذيب اليدوي | النموذج الأولي والإصلاح والتشطيب الثانوي | منخفض | عالية جدا | تعتمد على المشغل | منخفض |
| القطع بالليزر | تطبيقات مركبة رقيقة أو خاصة مختارة | تعتمد على التطبيق | عالية | عالية محتملة | عالية |
المثال 1: المكونات الخارجية للسيارات ذات الحجم الكبير
خذ بعين الاعتبار لوحة سيارات SMC يتم إنتاجها بمعدل 60.000 قطعة سنويًا بتصميم مستقر وخط تقليم قابل للتكرار.
قد توفر عملية التشذيب المخصصة أو خلية التشذيب CNC المؤتمتة للغاية اقتصاديات أفضل من معالجة كل حافة بشكل متكرر على آلة ذات أغراض عامة.
يتم توزيع الاستثمار الأكبر في الأدوات عبر عشرات الآلاف من الأجزاء.
المثال 2: حاوية معدات الطاقة المنخفضة الحجم
الآن فكر في حاوية SMC يتم إنتاجها بمعدل 2000 قطعة فقط سنويًا، مع أحجام متعددة للمنتج وتغييرات هندسية منتظمة.
عادةً ما يكون إعادة برمجة جهاز التوجيه CNC أو نظام نفث الماء أسهل من إعادة برمجة قالب التشذيب المخصص.
يمكن أن تكون العملية المختلطة منطقية أيضًا. قد يؤدي القطع بنفث الماء إلى إزالة المقاطع الكبيرة بسرعة، متبوعًا بتوجيه CNC لفتحات التركيب، والواجهات المهمة، وميزات التسامح العالي.
التوجيه باستخدام الحاسب الآلي، ونفث الماء، وتشذيب القوالب وطرق أخرى
يحتوي SMC على مواد تقوية وراتنجية وغالبًا ما تكون حشوات معدنية. هذه المكونات تجعل المادة مختلفة تمامًا عن تصنيع الألومنيوم أو اللدائن الحرارية غير المعبأة.
يمكن للألياف الزجاجية وألياف الكربون والحشوات تسريع تآكل الأداة. أظهرت دراسات التصنيع المنشورة على SMC أن قوى القطع تزداد مع تآكل الأدوات، مما يعني أنه يجب التعامل مع حالة الأداة كمتغير عملية بدلاً من مجرد انتظار فشل الأداة المرئي.
التوجيه باستخدام الحاسب الآلي
يعد التوجيه CNC أحد الحلول الأكثر تنوعًا لقص SMC.
يمكنها معالجة:
- ملامح خارجية
- الثقوب والفتحات
- فتحات.
- ميزات التركيب
- تشطيب الحافة
- متغيرات أجزاء متعددة باستخدام برامج CNC المختلفة.
للتطوير الأولي للعملية، يمكن للمصنعين تقييم سرعات المغزل في نطاق 12000-24000 دورة في الدقيقة تقريبًا باستخدام أدوات القطع المركبة ذات القطر الصغير المناسبة. قد تبدأ معدلات التغذية بحوالي 1-6 م/دقيقة ثم يتم تحسينها من خلال تجارب القطع.
هذه الأرقام هي نقاط بداية لتطوير العملية، وليست إعدادات عامة.
تعتمد المعلمات النهائية على تحميل الألياف، ومحتوى الحشو، والسمك، وهندسة القطع، وقطر الأداة، وصلابة المغزل، وصلابة التركيب، وتشطيب الحافة المطلوبة، وأداء الاستخراج.
يمكن استخدام أدوات الكربيد في العديد من التطبيقات، في حين يمكن تقييم الأدوات المطلية بالماس أو PCD حيث يصبح التآكل الكاشطة تكلفة إنتاج كبيرة.
إن الإستراتيجية المفيدة لتغيير الأدوات ليست ببساطة:
استبدل القاطع بعد الأجزاء X.
بدلاً من ذلك، قم بمراقبة:
- طول القطع المتراكم
- تحميل المغزل
- قوة القطع إذا كانت متوفرة؛
- خشونة الحافة
- لدغ أو اندلاع الألياف.
- الانجراف الأبعاد.
يجب تغيير الأداة عندما يبدأ تدهور الجودة القابل للقياس، وليس وفقًا لعدد أجزاء عالمي تعسفي.
القطع الكاشطة بنفث الماء
تعمل المعالجة الكاشطة بنفث الماء على إزالة المواد دون إنشاء نفس المنطقة المتأثرة بالحرارة المرتبطة بالقطع الحراري.
ولذلك فهو جذاب للمكونات المركبة حيث يكون تقليل الضرر الحراري أمرًا مهمًا.
تتضمن متغيرات تطوير العملية النموذجية ما يلي:
- ضغط الماء
- معدل التدفق الكاشطة
- حجم الجسيمات الكاشطة
- قطر الفوهة
- مسافة المواجهة؛
- سرعة الاجتياز
- استراتيجية خارقة.
قد تعمل الأنظمة الصناعية في نطاق ضغط يتراوح بين 250-400 ميجا باسكال تقريبًا، مع استخدام مواد كاشطة العقيق مثل ما يقرب من 80 شبكة بشكل متكرر كنقطة بداية لتجارب العمليات.
ومع ذلك، فإن زيادة سرعة الاجتياز ببساطة لتقصير وقت الدورة يمكن أن يؤدي إلى زيادة استدقاق الشق أو تقليل جودة الحافة السفلية.
أثبتت الأبحاث التي تتضمن التشذيب بنفث الماء الكاشطة للألياف المقطعة SMC أن ظروف التشغيل المناسبة يمكن أن تنتج أسطحًا موحدة نسبيًا مع سحب محدود للألياف.
يموت أو اضغط على التشذيب
يكون تشذيب القوالب جذابًا بشكل خاص عندما:
- حجم الإنتاج مرتفع.
- هندسة الجزء مستقرة.
- تتكرر خطوط القطع من جزء إلى آخر؛
- وقت قصير من المهم.
يجب أن يتم تصميم أداة التشذيب حول المكون المصبوب الفعلي بدلاً من هندسة CAD الاسمية وحدها.
يؤثر انكماش القالب، والظهر الزنبركي، وصفحة الالتواء الجزئي، وتغير السُمك، وتكرار تحديد الموضع على دقة القطع النهائية.
يجب حساب قوة الضغط المطلوبة من إجمالي محيط القطع، وسمك المادة، ومقاومة القص الفعالة، وعدد ميزات التشذيب المتزامنة، وعامل الأمان الهندسي المناسب.
لهذا السبب، فإن الإشارة إلى أن كل مكون SMC يحتاج إلى حمولة تشذيب ثابتة محددة سيكون أمرًا مضللاً.
العيب الرئيسي لقص القوالب هو الاستثمار في الأدوات. إذا تغير تصميم المكونات بشكل متكرر، فإن تعديل قالب القطع أو استبداله يمكن أن يؤدي إلى إلغاء الكثير من المزايا الاقتصادية.
القطع بالليزر
يوفر القطع بالليزر حركة سريعة غير متصلة وبرمجة CNC مرنة، ولكن لا ينبغي اعتباره الحل المفضل تلقائيًا لـ SMC.
تستجيب مصفوفات الراتينج الحراري والألياف المسلحة بشكل مختلف للطاقة الحرارية المركزة. اعتمادًا على تركيبة المادة وظروف الليزر، تتضمن المشكلات المحتملة ما يلي:
- تدهور المصفوفة.
- تغير اللون.
- حواف متفحمة
- توليد الدخان
- المناطق المتأثرة بالحرارة
- التغيرات في أسطح الترابط.
لهذا السبب، يجب تطوير معلمات الليزر مثل الطاقة والموضع البؤري والغاز المساعد وسرعة المسح وعدد التمريرات من خلال اختبار القسيمة باستخدام تركيبة SMC الفعلية.
بالنسبة للعديد من مكونات SMC التقليدية المصنوعة من الألياف الزجاجية، يكون من الأسهل تأهيل التوجيه أو نفث الماء أو التشذيب الميكانيكي.
مثال: تشذيب جزء SMC مقاس 200 × 300 × 3.5 مم
فكر في مكون حاوية مبسط بالمتطلبات التالية:
- حجم الجزء: 200 × 300 ملم
- السُمك: 3.5 ملم
- مسار القطع التقريبي: 1000 ملم
- التسامح المطلوب: ±0.30 مم
- الحجم السنوي: 40.000 جزء
- عدة ثقوب متزايدة محفورة
بالنسبة للتوجيه باستخدام الحاسب الآلي، يمكن تقدير وقت المعالجة على النحو التالي:
زمن القطع = طول مسار الأداة ÷ معدل التغذية الفعال
إذا تم التحقق من صحة معدل تغذية مبرمج فعال يبلغ 3 م/دقيقة:
1.0 م ÷ 3 م/دقيقة ≈ 20 ثانية
هذا لا يعني أن دورة الجزء الكاملة هي 20 ثانية.
يجب أن يتضمن حساب الإنتاج أيضًا ما يلي:
- تحميل الروبوت أو المشغل؛
- موقع الجزء
- نهج الأداة والتراجع.
- تصنيع الثقب؛
- التفريغ؛
- إزالة الغبار
- تغييرات الأداة؛
- بدل التفتيش.
إذا أدى التحميل وتحديد المواقع والحفر والتوجيه والتفريغ إلى دورة إجمالية مدتها 50 ثانية، فيجب استخدام هذا الرقم - وليس وقت القطع النظري - لتخطيط السعة.
بالنسبة لـ 40.000 قطعة ثابتة سنويًا، يجب على الشركة المصنعة بعد ذلك مقارنة تكلفة المعالجة السنوية بالتكلفة المطفأة ووقت عمل أقصر لتشذيب القالب المخصص.
هذه هي الطريقة الصحيحة لمقارنة العمليات اقتصاديا.
تركيب وتشذيب خلايا SMC الآلية
لا يمكن لمعدات القطع الدقيقة أن تعوض عن ضعف القدرة على العمل.
قد تحتوي أجزاء SMC على أسطح منحنية وسمك جدار متغير وأضلاع مقولبة وتشويه متبقي. يمكن لقوة التثبيت المفرطة أن تشوه الجزء أثناء المعالجة وتتسبب في حدوث أخطاء في الأبعاد بعد تحريره.
تتضمن خيارات التثبيت الشائعة ما يلي:
تركيبات فراغ
توفر تركيبات التفريغ قوة إمساك موزعة وتحميل سريع، خاصة للمكونات الكبيرة على شكل صدفة.
تكون فعالة عند توفر مساحة إغلاق كافية.
لقط الميكانيكية
توفر المشابك الميكانيكية احتفاظًا إيجابيًا أقوى ولكن يجب وضعها خارج أسطح مستحضرات التجميل أو القياس المهمة.
قد يؤدي تطبيق ضغط التثبيت المفرط على جدران SMC غير المدعومة إلى تشويه المكون مؤقتًا.
تحديد موقع الدبابيس والأعشاش المخصصة
غالبًا ما تجمع تجهيزات الإنتاج بين العش الكنتوري ودبابيس تحديد الموقع والمشابك المختارة.
يمكن استخدام استراتيجية مسند 3-2-1 عند الاقتضاء لإنشاء نظام إحداثيات آلي قابل للتكرار مع تجنب القيود الزائدة غير الضرورية.
يجب أن توفر التركيبات خلوصًا أسفل مسار القطع حتى لا يتصل القاطع بالتركيبات.
قد يبدو التسلسل الآلي القوي كما يلي:
مكبس ضغط SMC ← إزالة القالب الآلي ← التبريد/التثبيت ← تحديد موضع الجزء ← التشذيب باستخدام الحاسب الآلي أو الروبوتي ← الحفر ← إزالة الغبار ← الفحص
يمكن أن تشمل الأتمتة أيضًا ما يلي:
- تحميل وتفريغ الروبوت؛
- التغيير التلقائي للأداة؛
- مراقبة الفراغ؛
- أجهزة استشعار تأكيد المباراة؛
- التوجه القائم على الرؤية.
- مراقبة حمل المغزل؛
- عدادات عمر الأداة؛
- تشابكات السلامة.
بالنسبة للمصنعين الذين يقومون بتقييم خلية التشذيب الآلية، يجب حساب عائد الاستثمار من إجمالي تقليل العمالة، وتحسين وقت العمل، وتقليل الخردة، واستهلاك الأدوات، ووقت التشغيل، والصيانة، وحجم الإنتاج - وليس سعر شراء الروبوت وحده.
التحكم في الغبار وسلامة العمال والتعامل مع النفايات
يمكن أن يؤدي التشذيب الميكانيكي للـ SMC المعالج إلى توليد جسيمات دقيقة تحتوي على راتينج معالج وألياف تقوية ومواد حشو معدنية.
يعتمد ملف المخاطر الدقيق على تركيبة SMC، لذلك يجب دائمًا مراجعة صحيفة بيانات السلامة الخاصة بمورد المواد قبل تصميم نظام الاستخراج.
وينبغي أن تكون الأولوية الأولى هي السيطرة على التلوث من مصدره.
بالنسبة للتوجيه باستخدام الحاسب الآلي، يعني هذا عادةً ما يلي:
الاستخراج على مستوى الأداة أو خلية التشذيب المغلقة ← الأنابيب ← نظام جمع الغبار
بالنسبة للطحن والتشطيب الكاشط، يجب وضع الأغطية في أقرب مكان ممكن من نقطة توليد الغبار.
عندما تكون حماية الجهاز التنفسي مطلوبة، يجب أن يعتمد اختيار جهاز التنفس على الملوثات المحددة والتعرض المقاس بدلاً من تخصيص نفس القناع تلقائيًا لكل عملية.
مطلوب اهتمام خاص إذا كانت تركيبة SMC تحتوي على السيليكا البلورية. في الولايات المتحدة، يحدد معيار السيليكا البلورية القابلة للتنفس التابع لإدارة السلامة والصحة المهنية (OSHA) مستوى عمل قدره 25 ميكروجرام/م3 وحد التعرض المسموح به وهو 50 ميكروجرام/م3 باعتباره TWA لمدة 8 ساعات.
يجب أيضًا تقييم الستايرين حيثما كان ذلك مناسبًا لنظام أو عملية الراتنج المحددة. لا ينبغي الافتراض أن معالجة كل مكون SMC معالج بالكامل يخلق نفس التعرض للستايرين.
ينبغي الاحتفاظ بنفايات القطع المجمعة وفصلها عن حطام الإنتاج العام. يجب أن تحدد المرافق خيارات التخلص أو إعادة التدوير وفقًا لتركيب المواد، وقواعد النفايات المحلية، والتلوث، وقدرات مقاولي إعادة التدوير المتاحين.
التفتيش والتشطيب بعد القطع
يجب تقييم المكون المشذب باستخدام معايير مرتبطة بوظيفته الفعلية.
تشمل طرق الفحص النموذجية ما يلي:
- الفرجار الرقمي لأبعاد بسيطة؛
- مقاييس الانطلاق/عدم الانطلاق للإنتاج المتكرر؛
- قياس الملف الشخصي
- الفحص البصري
- المسح ثلاثي الأبعاد؛
- تنسيق آلات القياس للهندسة الحرجة.
قد تحدد خطة التفتيش ما يلي:
| ميزة | التحكم في المثال |
|---|---|
| البعد الكلي المشذب | رسم التسامح |
| موضع فتحة التركيب | موقف التسامح من مسند |
| اختراق الحافة | الحد الأقصى المسموح به من الحد البصري أو الأبعاد |
| لدغ / الألياف السائبة | لا تدخل في التجمع |
| نصف قطر الحافة | الرسم أو متطلبات العملاء |
| حافة تجميلية | العينة المرجعية المعتمدة |
يجب أن تأتي المتطلبات من رسم المكونات ومواصفات العميل بدلاً من استخدام معيار عالمي واحد لجودة الحافة SMC.
بعد التشذيب، قد تتطلب الأجزاء تنظيفًا بالفرشاة، أو الصنفرة، أو إزالة الأزيز الموضعية، أو إزالة الغبار، أو تحضير الطلاء، أو إغلاق الحواف.
إذا ظهر اختراق مفرط للألياف، فإن مجرد إضافة عملية صنفرة يدوية قد يؤدي إلى إخفاء الأعراض دون إصلاح العملية.
يجب على الشركة المصنعة التحقيق في:
- الأدوات البالية؛
- تغذية غير صحيحة أو سرعة المغزل.
- دعم تركيبات غير كافية؛
- اهتزاز؛
- استراتيجية دخول أو خروج سيئة؛
- هندسة مصبوبة غير متناسقة.
ما هي طريقة التشذيب SMC الأكثر اقتصادا؟
إن أدنى تكلفة لساعة الماكينة لا تنتج بالضرورة أقل تكلفة للقطعة.
وينبغي أن تشمل المقارنة المفيدة ما يلي:
التكلفة لكل جزء مقبول = تكلفة الماكينة، العمالة، الأدوات، الاستهلاك، استهلاك القطع، الاستهلاك، المواد الاستهلاكية، صيانة الخردة، إعادة العمل
عادةً ما يوفر توجيه CNC توازنًا جذابًا بين المرونة والدقة.
يعتبر Waterjet مفيدًا للقطع المرن غير الحراري والأشكال الهندسية الصعبة.
يصبح التشذيب المخصص للقالب جذابًا بشكل متزايد عندما يكون الحجم السنوي مرتفعًا ويكون تصميم المكونات مستقرًا.
يظل التشذيب اليدوي مفيدًا للنماذج الأولية وإعادة العمل ولكن يصبح من الصعب التحكم فيه مع نمو حجم الإنتاج.
يجب تقييم القطع بالليزر فقط بعد التأكد من أن تركيبة SMC الفعلية يمكن أن تلبي متطلبات الضرر الحراري وجودة الحافة.
بالنسبة للعديد من خطوط الإنتاج، فإن الحل الأفضل ليس عملية واحدة بل مزيج من القولبة والمعالجة الآلية والتشذيب والحفر والتنظيف والفحص.
تخطيط خط إنتاج SMC
يجب أن تؤخذ متطلبات التشذيب في الاعتبار بشكل مثالي قبل الانتهاء من خط التشكيل بالضغط.
يمكن أن تؤثر هندسة الأجزاء، والصفحة الحربية المتوقعة، ومواقع الإسناد، وموضع الفلاش، ووقت الإنتاج، وإمكانية الوصول إلى الروبوت، ومتطلبات التصنيع النهائية على تخطيط الصحافة والأتمتة.
تركز شركة Wuxi PengdaHZ Intelligent Equipment Co., Ltd. على معدات القولبة بالضغط SMC وحلول الإنتاج للمكونات المركبة الصناعية.
عند تقييم مشروع SMC جديد، فإن توفير المعلومات التالية يساعد المهندسين على تطوير مفهوم إنتاج أكثر عملية:
- رسم جزء SMC أو نموذج ثلاثي الأبعاد؛
- صياغة المواد
- الحد الأقصى لأبعاد المكونات؛
- وزن الجزء وسمكه؛
- قوة صب المطلوبة؛
- حجم الإنتاج السنوي
- وقت الدورة المستهدفة؛
- التسامح الأبعاد.
- متطلبات التشذيب والحفر.
- مستوى الأتمتة المطلوب.
يمكن أن يساعد النظر في عمليات التشكيل وما بعد التشكيل معًا في تجنب إنشاء عملية قولبة سريعة تؤدي ببساطة إلى تحريك عنق الزجاجة في اتجاه مجرى النهر.
الأسئلة الشائعة
كيف أختار أفضل طريقة تشذيب لجزء SMC؟
ابدأ بالحجم السنوي والهندسة والسمك والتسامح وصياغة المواد والاستثمار المسموح به في الأدوات. يوفر التوجيه باستخدام الحاسب الآلي مرونة عالية، ويتجنب نفث الماء القطع الحراري، وغالبًا ما يكون التشذيب المخصص جذابًا للمنتجات المستقرة ذات الحجم الكبير.
ما هي إعدادات CNC التي يجب استخدامها لتوجيه SMC؟
لا يوجد إعداد عالمي. يجب تحديد سرعة المغزل والتغذية وقطر القاطع وتصميم الفلوت ومواد الأداة واتجاه القطع من خلال التجارب باستخدام SMC الفعلي. يجب مراقبة تآكل الأداة لأنه يمكن أن يؤثر على قوة القطع وجودة الحافة.
هل يمكن قطع أجزاء SMC بالليزر؟
يمكن معالجة بعض تركيبات SMC بالليزر، ولكن يجب تقييم التدهور الحراري وتغير اللون والأبخرة والحواف المتأثرة بالحرارة. غالبًا ما يكون التوجيه الميكانيكي أو القطع بنفث الماء أسهل في التأهل لمكونات SMC التقليدية.
كيف يمكن منع الحركة أثناء التوجيه عالي السرعة؟
استخدم مواقع مرجعية قابلة للتكرار، ودعمًا مناسبًا للدعم، ومناطق مفرغة أو مشابك موضوعة بشكل صحيح، ومساحة خالية حول مسار القاطع. تجنب تثبيت المكون بطريقة تؤدي إلى تشويهه مؤقتًا.
كيف يجب التحكم في غبار التشذيب SMC؟
التقط الغبار بالقرب من نقطة القطع قدر الإمكان باستخدام أداة استخراج أو خلية تشذيب مغلقة متصلة بنظام تجميع الغبار المناسب. ينبغي أن يستند تقييم التعرض واختيار معدات الوقاية الشخصية إلى تكوين SMC الفعلي وظروف مكان العمل المقاسة.
كيف يمكن مقارنة تكاليف التوجيه والتشذيب باستخدام الحاسب الآلي؟
يتميز CNC بتكاليف أدوات مخصصة أقل ويسهل إعادة برمجته، بينما يتطلب التشذيب القالبي أدوات أولية أكثر ولكنه يمكن أن يوفر دورات تكرار أقصر بكثير. يجب تضمين الحجم السنوي وعمر المنتج وتكرار تغيير التصميم والعمالة وتآكل الأدوات والخردة في المقارنة.


